Перейти к содержимому
ВРЕМЯ РАБОТЫ
Пн.-Пт.: 08.00 -18.00

Статьи и полезная информация

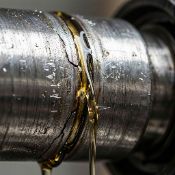
Почему течёт гидроцилиндр: 10 причин и методы их устранения

Течь гидроцилиндра (ГЦ) — не косметический дефект, а признак разрушения уплотнений или повреждения ответственных поверхностей. Игнорирование приводит к падению усилия, перегреву масла и простою техники.

В статье перечислены 10 наиболее частых причин утечек.Информация основана на отраслевых руководствах, данных производителей гидравлического оборудования, типовых регламентах ремонта и практическом опыте специалистов ООО "ТГК". Все работы выполняются по чертежам заказчика или по чертежам.

1. Износ уплотнений (РТИ)

Признаки:масло выдавливается по штоку, капли видны даже в неподвижном состоянии.


Причина:естественное старение резины или полиуретана, износ рабочей кромки от трения и абразивных частиц.


Решение:полная разборка ГЦ, очистка полостей, замер канавок (допуск – не более 0,1 мм). Замена всего комплекта уплотнений. Тип материала (резина, полиуретан и др.) подбирается индивидуально по чертежу и условиям эксплуатации.
2. Механическое повреждение штока

Признаки:царапины, задиры, коррозионные раковины на поверхности штока. Масло течёт по всей окружности.
Причина:абразив (песок, грязь, продукты износа) попадает между штоком и уплотнением, разрушая хромовый слой.


Решение:замер глубины дефектов. При глубине до 0,2 мм – шлифовка и полировка до чистоты Ra 0,1-0,2 мкм. При глубине более 0,3 мм – наплавка, проточка, восстановление хромирования либо изготовление нового штока по чертежу.

3. Износ грундбуксы (направляющей штока)

Признаки:поперечный люфт штока, металлический стук при работе. Течь не прекращается даже в статике.

Причина:выработка внутренней поверхности направляющей втулки из-за длительных боковых нагрузок (рулевые цилиндры, цилиндры поворота ковша). При наработке свыше 15 000 моточасов – типичное явление.


Решение:замена втулки на новую или её восстановление токарной обработкой. При износе посадочных мест в корпусе – наплавка и повторная расточка по чертежу

4. Повреждение зеркала гильзы (задиры, овальность)

Признаки:внешне шток и переднее уплотнение в порядке, а течь есть. Окончательный диагноз – после разбора и замера гильзы.

Причина:попадание абразива внутрь цилиндра или усталость металла, приводящая к нарушению геометрии («бочка», «эллипс»). Поршневые кольца перестают прилегать к зеркалу.


Решение:замер гильзы с точностью 0,01 мм. При овальности до 0,1 мм и неглубоких задирах – хонингование с заменой поршневых колец. При глубокой выработке – гильзовка (расточка старой гильзы, запрессовка тонкостенной вставки) либо полная замена гильзы по чертежу.

5. Перегрев гидравлической системы

Признаки:течь возникает после 20-30 минут интенсивной работы и может частично пропадать после остывания. Температура масла в баке превышает 85 °C.Причина:проблема не в самом цилиндре, а в системе охлаждения: забитый маслорадиатор (теплообменник), неработающий вентилятор, неисправный предохранительный клапан или низкий уровень масла.

Решение:диагностика гидросистемы, очистка или замена маслорадиатора, проверка вентилятора, замена масла и фильтров. После устранения причины перегрева – замена уплотнений на термостойкие (подбираются по чертежу и условиям эксплуатации).

6. Использование некачественного или несоответствующего масла

Признаки:потеря смазывающих свойств, изменение цвета, наличие осадка. Уплотнения разбухают или становятся хрупкими.


Причина:масло не соответствует спецификации производителя, смешаны разные типы жидкостей либо превышен срок службы масла.


Решение:полная замена масла на рекомендованное производителем, промывка гидросистемы. В дальнейшем – контроль срока замены по регламенту.

7.Завоздушивание гидросистемы

Признаки:цилиндр работает рывками, шток движется неравномерно, масло пенится в баке.


Причина:подсос воздуха через неплотности соединений, низкий уровень масла, повреждение всасывающего фильтра.


Решение:найти и устранить место подсоса воздуха (проверка соединений, замена повреждённых уплотнений на всасывающей линии).

Прокачка системы с удалением воздуха.

8. Заводской брак (раковины, микротрещины в корпусе или крышках)

Признаки:течь в нехарактерном месте (не по штоку и не по стыку). Масло просачивается через поры металла или микротрещины в литых деталях.


Причина:дефекты литья, не выявленные при входном контроле.


Решение:дефектоскопия капиллярным методом (цветная или люминесцентная) для выявления микротрещин. В зависимости от дефекта – замена детали (крышки, корпуса) либо заварка с последующей механической обработкой по чертежу.

9.Неправильная сборка при предыдущем ремонте

Признаки:течь возникает сразу после недавнего ремонта, хотя детали были заменены.


Причина:перекос уплотнений, несоосность деталей, неверный момент затяжки резьбовых соединений, повреждение уплотнений при монтаже.


Решение:полная разборка, дефектовка всех узлов, повторная сборка по технологии с контролем момента затяжки (значения берутся из чертежа или руководства по ремонту).

10. Износ или поломка направляющих втулок поршня

Признаки:поршень начинает касаться стенок гильзы, появляются продольные задиры на зеркале, ухудшается герметичность.


Причина:выработка втулок поршня из-за длительной эксплуатации или высоких радиальных нагрузок.


Решение:замена направляющих втулок поршня, контроль зазоров между поршнем и гильзой (по чертежу). При необходимости – восстановление поршня токарной обработкой.

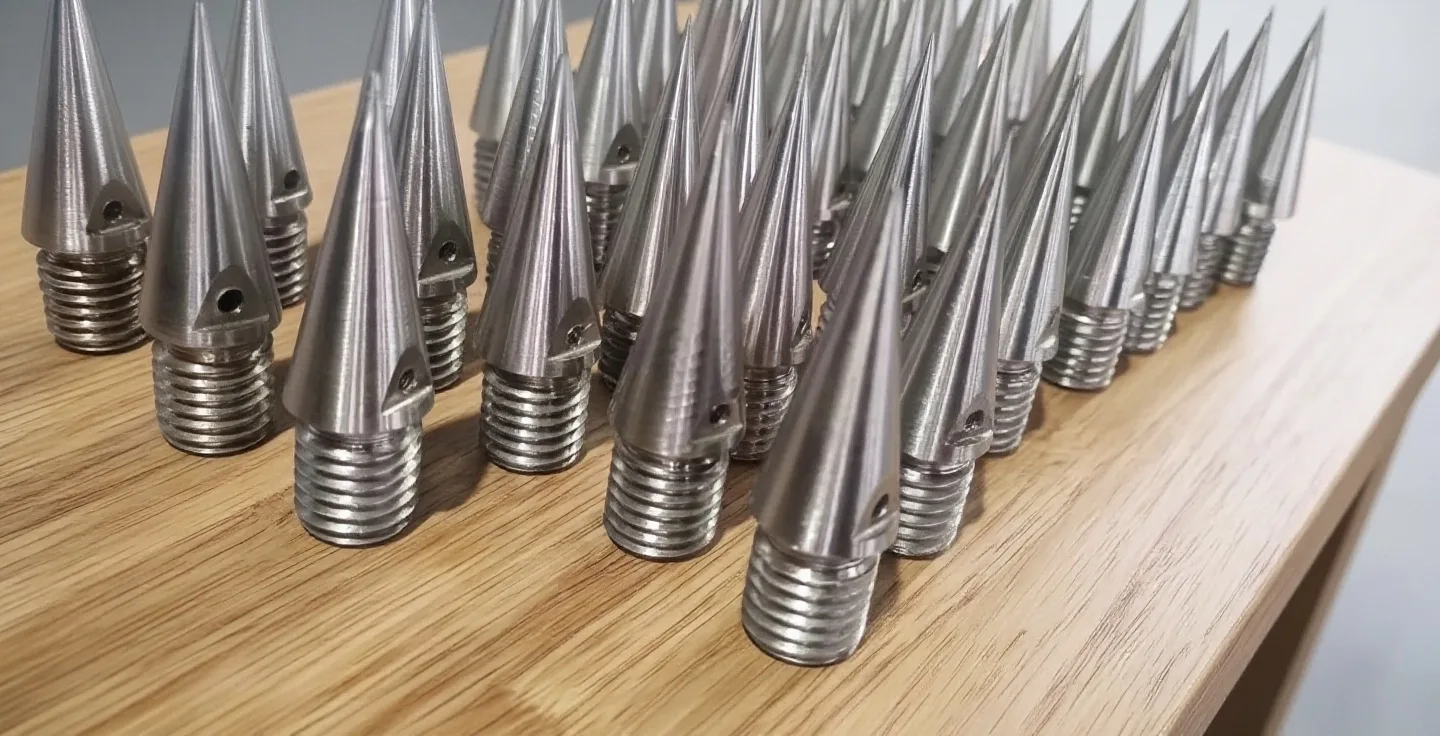
Изготовление конических наконечников

На нашем производстве успешно изготовлена партия конических наконечников — 200 штук. Изделия выполнены в строгом соответствии с техническими требованиями и прошли контроль качества. Готовы к отгрузке и дальнейшей эксплуатации в составе ответственных узлов и агрегатов

Восстановление работоспособности грейфера

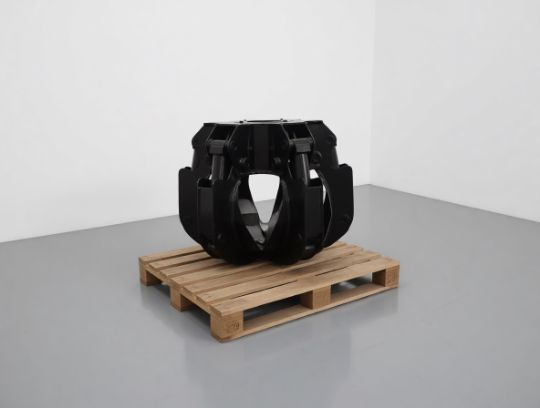
Выполнено полное восстановление грейфера ломовоза
В рамках ремонтных работ на нашем производстве выполнено комплексное восстановление грейфера ломовоза с заменой критически важных элементов. В ходе ремонта произведена:
-замена гидроцилиндра (ГЦ), обеспечивающего рабочий ход и усилие захвата;
-замена осей и пальцев—для устранения люфтов и обеспечения точной кинематики;
-замена/восстановление лепестков—с контролем геометрии и рабочих поверхностей.
После сборки проведены проверки на герметичность, плавность хода и соответствие эксплуатационным нагрузкам. Изделие готово к работе в тяжёлых условиях.

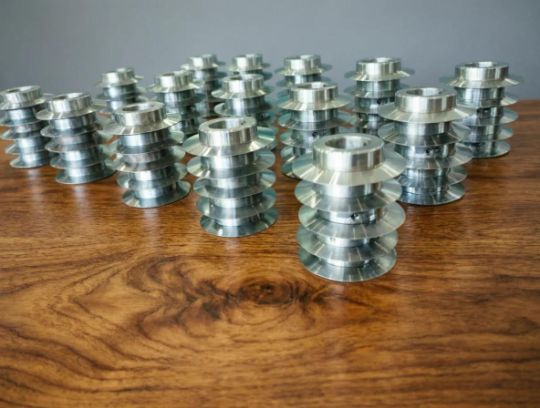
Шестеренки на станок Barberan

Изделия выполнены с высокой точностью — чётко выдержаны профиль зубьев и посадочные размеры, а поверхность демонстрирует качественную токарную обработку. Благодаря этому шестерни будут надёжно работать в составе передачи и прослужат долго.

Проставочные кольца на станок Barberan

Отличные новости! Мы изготовили партию проставочных колец для станка Barberan — и сделали это в сжатые сроки, без потери качества.

Каждое кольцо выполнено с высокой точностью: чётко выдержаны геометрия, посадочные размеры и параметры паза, а поверхность отличается аккуратной токарной обработкой — именно такой финиш критичен для стабильной работы узла. Изделия готовы к установке и обеспечат надёжную фиксацию в составе оборудования.

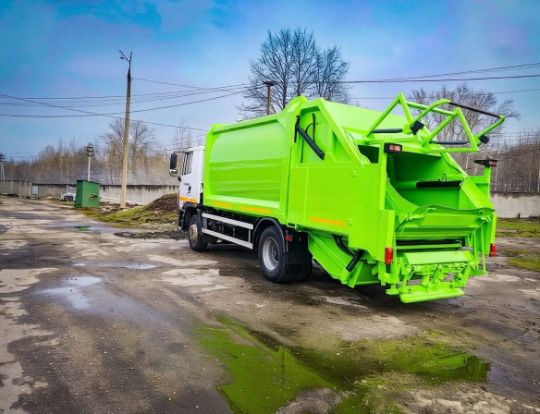
Ремонт установки GeesinkNorba

Мы успешно выполнили капитальный ремонт гидравлической установки мусоровоза GeesinkNorba—и вернули спецтехнике полную работоспособность.
В рамках работ наши специалисты:
восстановили пресс‑плиту—вернули геометрию и прочность, чтобы узел справлялся с расчётными нагрузками;
отремонтировали маятник—провели дефектовку, устранили износ и восстановили посадочные места;
привели в порядок кузов—устранили деформации и усилили нагруженные зоны;
ликвидировали разрывы металла и выполнили все необходимые сварочные работы с контролем качества швов.
Каждый этап сопровождался тщательной проверкой: мы не просто «завариваем трещины», а восстанавливаем ресурс узла до нормативных значений. Для этого применяем проверенные технологии сварки, контроль геометрии и подбор материалов, соответствующих условиям эксплуатации.

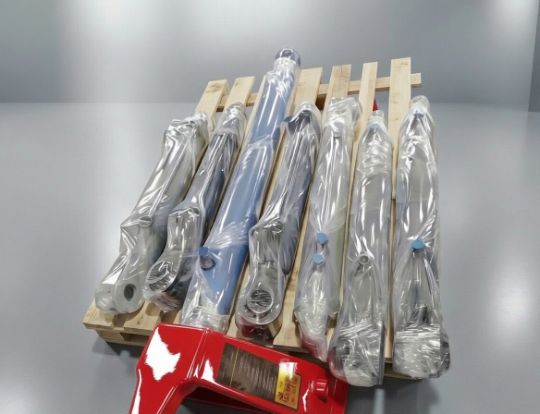
Тульская Гидравлическая компания: очередная партия гидроцилиндров изготовлена и отгружена!

Мы рады сообщить об успешной отгрузке новой партии гидроцилиндров—ещё один этап выполнен точно в срок и на высоком уровне качества.
При производстве мы уделяем внимание каждому элементу:
строго соблюдаем допуски и технические требования—это гарантирует надёжную работу цилиндров в составе оборудования;
контролируем качество сварных швов и герметичность узлов, чтобы исключить риск течи в эксплуатации;
проводим испытания под нагрузкой—каждый цилиндр проверяется на соответствие заявленным характеристикам.
Наши гидроцилиндры рассчитаны на интенсивные нагрузки и сложные условия работы: они сохраняют стабильность даже при перепадах температур и высоких давлениях.

Изготовили партию дисковых (ротационных) ножей

Тульская гидравлическая компания успешно завершила производство партии дисковых ножей. Изделия выполнены в строгом соответствии с техническими требованиями заказчика: соблюдены все заданные параметры геометрии, твёрдости и чистоты обработки поверхностей.Контроль качества проводился на каждом этапе—от подбора марки стали до финишной заточки режущей кромки. Благодаря отлаженным производственным процессам и опыту специалистов компания выполнила заказ точно в оговорённые сроки.Дисковые ножи, произведённые ТГК, рассчитаны на длительную эксплуатацию в составе оборудования для резки рулонных материалов . По вопросам заказа и подбора решений обращайтесь к нашим техническим специалистам.

Свяжитесь с нами

У вас есть вопросы или хотите заказать наши услуги? Оставьте свои контактные данные, и мы свяжемся с вами в ближайшее время.

Контактная информация

CRM-форма появится здесь